Oberflächen für Trinkgefäße aus Kunststoff: Spritzlackierung, Soft-Touch-Lack, satiniert und Farbverlauf – und wie man sie prüft
Die Oberfläche berührt der Kunde zuerst, und sie versagt zuerst. Die meisten Reklamationen zur Oberfläche betreffen nicht die Farbe, sondern eine Beschichtung, die am Rand abblättert, klebrig wird oder in der Spülmaschine stumpf wird.
Im Werkzeug erzeugt oder aufgebracht
Es gibt zwei verschiedene Wege, einem Teil sein Aussehen zu geben, und sie verhalten sich sehr unterschiedlich:
- Im Werkzeug erzeugt: Die Farbe steckt im Kunststoff (Masterbatch), die Struktur im Werkzeugstahl. Sie kann nicht abblättern, weil sie das Teil selbst ist.
- Aufgebracht: Eine Beschichtung wird auf das gespritzte Teil gesprüht und ausgehärtet. Sie ermöglicht Effekte, die der Kunststoff nicht bietet – eine gummiartige Haptik, einen Farbverlauf, eine Metallic- oder Mattoptik auf einem glänzenden Teil –, ist aber eine Schicht, die haften bleiben muss.
Jede aufgebrachte Oberfläche bedeutet einen zusätzlichen Prozessschritt und damit mehr Kosten und Zeit für den Auftrag. Lassen Sie sie als eigene Position anbieten, damit Sie sie mit einer im Werkzeug erzeugten Alternative vergleichen können.
Die gängigen Oberflächen
| Oberfläche | Herstellung | Hauptrisiko | Was zu prüfen ist |
|---|---|---|---|
| Spritzlackierung (Volltonfarbe oder Metallic) | Lack wird auf das gespritzte Teil gesprüht | Abblättern an Kanten und am Rand; Kratzer | Haftung, Kratz-, Reib- und Spülmaschinenverhalten |
| Soft-Touch-Lack (gummiert) | Weicher Lack wird auf das Teil gesprüht | Abrieb an Griffzonen; Oberfläche wird mit der Zeit klebrig; Flecken | Haftung, Abrieb an der Griffzone, Reinigung |
| Satiniert – im Werkzeug genarbt | Narbung auf der Werkzeugoberfläche | Ungleichmäßige Narbung; Kratzer fallen bei dunklen Farben auf | Narbung gegen Grenzmuster; Entformungsschräge an genarbten Wänden |
| Satiniert – gesprüht | Matter Lack wird auf ein transparentes oder farbiges Teil gesprüht | Abblättern; Glanzstellen, wo die Oberfläche gerieben wird | Haftung und Reibbeständigkeit |
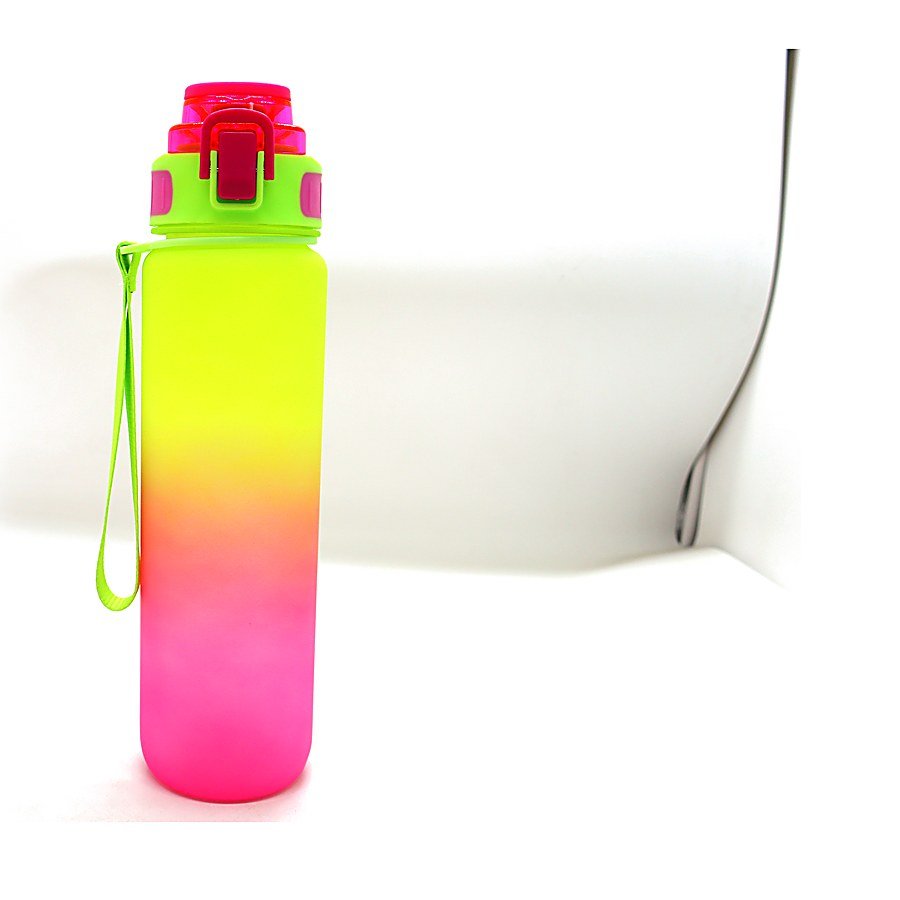
| Farbverlauf | Farbe wird so gesprüht, dass sie entlang des Teils ausläuft | Abweichungen von Teil zu Teil | Position des Verlaufs und Farbe gegen Grenzmuster |
Wo aufgebrachte Oberflächen versagen
- Kanten und Rand: Beschichtungen sind an scharfen Kanten am dünnsten, und am Rand wirken Mund, Deckel und Spülmaschine zugleich darauf ein.
- Griffzonen: Griffflächen und Tragegriffe nutzen sich zuerst ab, besonders bei Soft-Touch-Lack.
- Die Spülmaschine: Hitze und Spülmittel greifen Beschichtungen an, die bei Handwäsche unproblematisch sind. Eine Spülmaschinenangabe bei einem beschichteten Produkt erfordert eine eigene Prüfung.
- Der Trinkbereich: Halten Sie Rand und Innenseite frei von Beschichtung, es sei denn, für die Beschichtung selbst liegen Prüfberichte zum Lebensmittelkontakt für diese Verwendung vor.
So prüfen Sie eine Beschichtung
Legen Sie die Prüfungen und die Annahmegrenze vor der Bemusterung fest und führen Sie sie am freigegebenen Muster und an der Produktion durch:
- Gitterschnittprüfung: Ein Gitter wird durch die Beschichtung bis auf den Kunststoff geschnitten, Klebeband aufgebracht und abgezogen, und das Ergebnis wird danach bewertet, wie viel Beschichtung sich löst – ISO 2409 und ASTM D3359 beschreiben die Methode. Vereinbaren Sie den Kennwert, den Sie akzeptieren.
- Reibtest: Reiben Sie die Oberfläche mit einem Tuch und Alkohol ab, wie in unserem Artikel zur Prüfung beschrieben; die Farbe darf nicht abfärben.
- Spülmaschinentest: eine vereinbarte Anzahl von Zyklen, wenn das Produkt als spülmaschinenfest verkauft wird, danach erneute Haftungsprüfung.
- Optik: Vergleich mit unterschriebenen Grenzmustern für Glanz, Narbung und – bei Farbverläufen – den Verlauf.
Satiniert durch Narbung: Entscheidung am Werkzeug
Eine im Werkzeug erzeugte Narbung ist der haltbarste Weg zu einer satinierten Optik, aber sie ist Teil des Werkzeugs. Die Narbung muss festgelegt werden, bevor der Stahl fertig bearbeitet ist, und genarbte Wände brauchen mehr Entformungsschräge, um sich aus dem Werkzeug zu lösen. Entscheiden Sie sich nach T1 um, muss das Werkzeug neu genarbt werden. Ist die satinierte Optik nur für eine Farbvariante vorgesehen, kann ein gesprühtes mattes Finish die flexiblere Wahl sein.
So steht es in der Spezifikation
- Art der Oberfläche und ob sie im Werkzeug erzeugt oder aufgebracht wird.
- Zu beschichtende Bereiche und Bereiche, die frei von Beschichtung bleiben müssen – Rand und Innenseite.
- Farbplättchen und unterschriebene Grenzmuster für Glanz, Narbung oder Farbverlauf.
- Methode der Haftungsprüfung und der akzeptierte Kennwert.
- Reibtest und, falls ausgelobt, Anzahl der Spülmaschinenzyklen.
- Pflegehinweise auf der Verpackung, die dem Geprüften entsprechen – zum Beispiel „nur Handwäsche“.
Ein beschichtetes Muster sieht am Tag seiner Ankunft immer gut aus. Die Spezifikation sorgt dafür, dass das tausendste Teil nach einem Monat Gebrauch genauso aussieht.